 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-27 المنشأ:محرر الموقع


إن ترقية أو تركيب معدات إنتاج جديدة تنطوي على مخاطر كامنة. قد تعتقد أن تعطل الآلات يتسبب في معظم حالات تأخير التشغيل، لكن هذا نادرًا ما يكون صحيحًا. السبب الأكثر شيوعًا لتأخير التشغيل هو عدم التوافق غير المتوقع بين الحاويات والإغلاقات والمعدات. إن افتراض تشغيل الزجاجات والأغطية القياسية بسلاسة على الآلات القياسية يعد بمثابة إشراف تشغيلي مكلف. تؤثر الفروق الطفيفة في الراتنج أو درجة الخيط أو صلابة الزجاجة بشكل كبير على كفاءة الخط بمرور الوقت. قبل الانتهاء من شراء خطوط تعبئة السوائل ، يجب على مديري المصانع والمهندسين إجراء فحوصات صارمة لتوافق الحاويات. وينبغي عليهم أيضًا فرض تفاوتات محددة في الأداء أثناء تقييم البائعين. في هذا الدليل، سوف تتعلم كيفية محاذاة الأشكال الهندسية للرقبة مع خلوص الصمامات بشكل فعال. سنغطي كيفية تحديد أدوات التحكم المناسبة في عزم الدوران لمنع التسرب. وأخيرًا، سوف تكتشف كيفية تنظيم اختبارات التحقق من صحة البائع المضمونة قبل التوقيع على أي أوامر شراء.
تعمل الفروق البسيطة في الأبعاد في الزجاجات والأغطية على تقليل فعالية المعدات بشكل مباشر (OEE) من خلال التوقفات الدقيقة والخيوط المتقاطعة.
يجب أن تحدد خصائص السائل (الرغوة واللزوجة) العلاقة بين هندسة عنق الزجاجة واختيار صمام التعبئة.
التحكم الدقيق في عزم الدوران غير قابل للتفاوض. يؤدي دمج آلة تغطية الزجاجات المؤازرة إلى تخفيف المخاطر المرتبطة بالاحتكاك المتغير لخيوط الغطاء.
إن فرض اختبار التوافق المنظم عبر خدمات خطوط التعبئة المخصصة قبل توقيع أمر الشراء يضمن المساءلة والتحقق من صحة حدود الإنتاجية في العالم الحقيقي.
يؤثر عدم توافق التغليف بشكل مباشر على النتيجة النهائية. تؤدي الزجاجات والأغطية التي لم يتم التحقق منها إلى ارتفاع معدلات الخردة. كما أنها تسبب تسرب المنتج أثناء النقل. هذه المشكلات تهدد سلامة الختم وتدمر سمعة العلامة التجارية. لا يمكنك ببساطة الوثوق بمواصفات المكونات العامة. حتى قطع التغليف القياسية تتميز باختلافات مجهرية عبر تجاويف القالب. تؤدي هذه الاختلافات إلى حدوث انحشار واختلال في الناقلات عالية السرعة. إنك تواجه فترات توقف مفرطة عندما يتعين على المشغلين إزالة الأغطية المتقاطعة أو الزجاجات المكسرة باستمرار. وبمرور الوقت، تؤدي هذه الانقطاعات القصيرة إلى تدمير حصص الإنتاج اليومية لديك.
تتطلب مواصفات المعدات الناجحة مقاييس واضحة وقابلة للقياس. يجب عليك تحقيق هدفك في عدد الحاويات في الدقيقة (CPM) باستمرار. وفي الوقت نفسه، يجب عليك الحفاظ على معدل رفض أقل من خط الأساس المقبول في الصناعة. وعادة ما يكون خط الأساس هذا أقل من 0.5 بالمائة. يتطلب الوصول إلى هذه الأهداف معالجة دقيقة. يجب أن تمر كل حاوية من خلال الحشو والغطاء والملصق دون تردد. إذا كان الجهاز يتطلب إعادة معايرة يدوية متكررة للوصول إلى هذه الأرقام، فقد فشلت المواصفات.
يعد تقييم المكونات الفردية بشكل ثابت بمثابة خطر كبير على قابلية التوسع. يمكنك اختبار زجاجة واحدة تحت فوهة تعبئة ثابتة واعتبارها مقبولة. ومع ذلك، هذا يتجاهل السلوك الديناميكي المستمر. تعمل الآلات الآلية تحت الاهتزاز المستمر. إنهم يعانون من الضغط الخلفي للخط والتحولات الحرارية. قد تظل الزجاجة ثابتة على المكتب ولكنها تتمايل على ناقل متحرك. يجب عليك ملاحظة كيفية تصرف الحاويات في ظل ظروف الخط الفعلية. يؤدي تجاهل هذه التفاعلات الديناميكية إلى فشل ذريع في قابلية التوسع أثناء عمليات الإنتاج الكاملة.
تحدد النسبة الحرجة بين القطر الداخلي لعنق الزجاجة والقطر الخارجي لفوهة التعبئة نجاح عملية التعبئة. الموافقات الضيقة تقيد إزاحة الهواء. عندما يدخل السائل إلى الزجاجة، يحتاج الهواء النازح إلى طريق واضح للهروب. إذا كانت الفوهة تشغل مساحة كبيرة جدًا، فإن الهواء المتسرب يجبر السائل على العودة إلى الرقبة. وهذا يسبب الارتداد والرغوة المفرطة. يجب عليك تصميم مساحة تهوية كافية حول الفوهة. يضمن هذا التباعد تعبئة سلسة وسريعة دون تناثر غير ضروري.
تتفاعل المواد المختلفة بشكل فريد مع درجة الحرارة والضغط. يجب عليك تقييم كيفية استجابة PET أو HDPE أو الزجاج للسائل الذي يتم ملؤه. غالبًا ما تسبب تطبيقات التعبئة الساخنة تلبيسة في زجاجات PET خفيفة الوزن. يتمدد البلاستيك أثناء التعبئة الساخنة وينكمش أثناء التبريد. هذا الانكماش يخلق تشوهًا داخليًا. تتعامل الزجاجات مع الحرارة جيدًا ولكنها تظل عرضة للصدمات الحرارية. يجب عليك مطابقة مادة الحاوية مع الجاذبية النوعية ودرجة الحرارة لمنتجك. وهذا يمنع الفشل الهيكلي في خط الإنتاج.
تملي السوائل عالية اللزوجة أنواعًا محددة من الصمامات. تؤثر المواد الصلبة العالقة أيضًا بشكل كبير على اختيار الصمام. تعمل السوائل الرقيقة مثل الماء بشكل مثالي مع صمامات الجاذبية أو مقياس التدفق. تتطلب الصلصات أو الكريمات السميكة صمامات مكبس قوية. يجب عليك إقران هذه الصمامات بعناية مع شكل الزجاجة الذي اخترته. وعاء واسع الفم يقبل فوهة المكبس الكبيرة بسهولة. تتطلب الزجاجة ذات العنق الضيق فوهة غطس لمنع التجسير عند الفتحة. المحاذاة الصحيحة تمنع التساقط بين الدورات.
الجدول 1: اختيار الصمام وتوافق الحاوية
نوع السائل | نوع الصمام المثالي | متطلبات الحاوية | عامل الخطر المشترك |
|---|---|---|---|
اللزوجة المنخفضة (الماء، المشروبات الروحية) | الجاذبية / مقياس التدفق | رقبة ضيقة أو واسعة قياسية | الرش والارتداد |
لزوجة متوسطة (شراب، زيوت) | مكبس / مضخة تروس | فتح الرقبة بشكل معتدل | التوتير أو يقطر |
اللزوجة العالية / الجسيمات (الصلصات) | مكبس كبير | الجرار واسعة الفم | التجسير عند فتح الزجاجة |
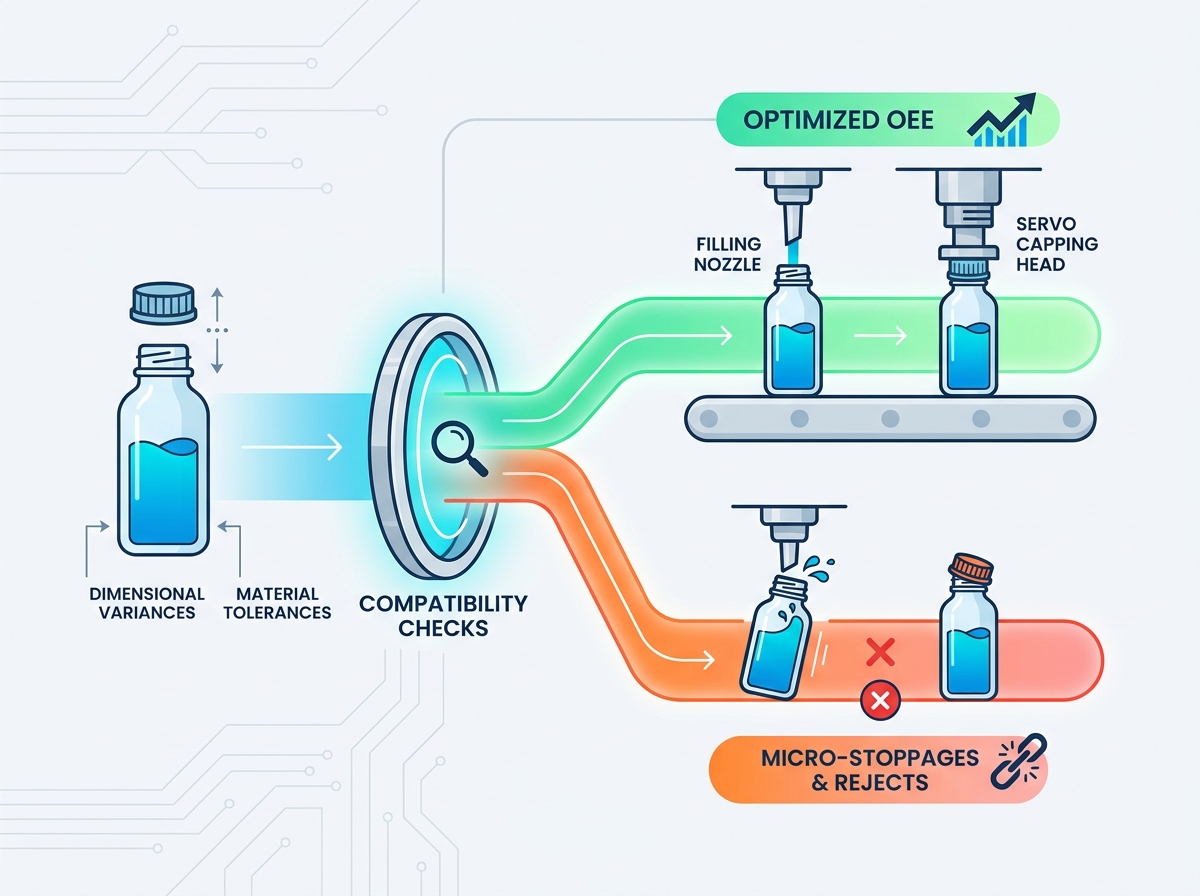
تبدو القبعات مطابقة للعين المجردة، لكن تشريحها الداخلي يختلف بشكل كبير. يجب عليك تحليل بداية الخيط وزوايا الميل وصلابة تنورة الغطاء. يعد التعرف على هذه التفاصيل أمرًا بالغ الأهمية لنجاح الخط. تحمل عمليات الإغلاق القياسية تفاوتات متفاوتة اعتمادًا على القالب والشركة المصنعة. قد يتم تعشيق الغطاء من المورد "أ" بشكل مثالي. قد يتم ربط غطاء متطابق بصريًا من المورد ب في منتصف الرقبة. يجب عليك فحص تفاوتات الأبعاد هذه قبل اختيار معدات الإغلاق الخاصة بك.
يعد تطبيق عزم الدوران الثابت أمرًا صعبًا للغاية في ظل ظروف السرعة العالية. العوامل البيئية تؤثر بشكل كبير على احتكاك الخيط. التغيرات في درجات الحرارة يمكن أن تجعل الخيوط البلاستيكية صلبة أو مرنة. تؤدي تناقضات الاحتكاك هذه إلى مشكلات خطيرة في الجودة. فيما يلي التحديات الأكثر شيوعًا التي ستواجهها:
الإفراط في عزم الدوران: ينزع الخيوط البلاستيكية ويدمر الختم تمامًا.
عزم الدوران المنخفض: يترك مقاسًا فضفاضًا، مما يؤدي إلى تسرب فوري للمنتج.
الترابط المتقاطع: يحدث عندما تدخل الأغطية إلى ظرف الظرف بزاوية غير مناسبة.
الجرجرة: تؤدي آليات الشد العدوانية إلى إتلاف المظهر الجمالي الخارجي للإغلاق.
يعد تحديد آلة تغطية الزجاجات المؤازرة أمرًا بالغ الأهمية للمنتجات ذات المسؤولية العالية. تعتمد آلات الأغطية الهوائية على ضغط الهواء الذي يتقلب باستمرار. تعمل المحركات المؤازرة على القضاء على عدم القدرة على التنبؤ. يستخدمون حلقات ردود فعل متقدمة للتحكم في السرعة وعزم الدوران بشكل مستقل. إذا كان الغطاء يحتوي على اختلافات طفيفة في الراتينج، فإن النظام المؤازر يكتشف تغير المقاومة على الفور. إنه يتكيف مع هذه الاختلافات الطفيفة في الحد الأقصى في الوقت الفعلي. وهذا يضمن عزم تطبيق مثالي على كل زجاجة، مما يحمي منتجك من التسربات والتلاعب.
تفضل اتجاهات التغليف الحديثة الوزن الخفيف لتوفير تكاليف المواد. لسوء الحظ، تسبب الحاويات خفيفة الوزن صداعًا كبيرًا في أرضية الإنتاج. يجب عليك تقييم مركز ثقل الحاوية. تعتبر الزجاجات الفارغة الطويلة أو الضيقة أو خفيفة الوزن غير مستقرة إلى حد كبير. هم عرضة للانقلاب أثناء التوقف المفاجئ للناقل. الضغط الخلفي للخط يسحق الزجاجات البلاستيكية الواهية بسهولة. يجب عليك حساب السلامة الهيكلية للحاوية الفارغة للتأكد من أنها ستستمر في الرحلة من وحدة فك التشفير إلى محطة التعبئة.
يعد تحديد كيفية نقل الزجاجات خيارًا هندسيًا رئيسيًا. يجب عليك الاختيار بين أقراص التثبيت والتعامل المباشر مع الناقل. اتبع إطار القرار هذا:
تقييم قاعدة الحاوية: إذا كانت الزجاجة ذات قاعدة غير مستوية أو ضيقة للغاية، فيجب عليك استخدام نظام القرص.
تقييم سرعة الخط: غالبًا ما تتطلب المخرجات عالية السرعة كرات الصولجان لمنع الانقلاب أثناء التسارع السريع.
مراجعة احتياجات التغيير: يعد النقل المباشر أرخص ويتطلب عددًا أقل من أجزاء التغيير إذا قمت بتشغيل زجاجات أسطوانية موحدة.
تحليل قوة المادة: تحمي كرات الصولجان الزجاجات الرفيعة للغاية من السحق تحت ضغط تراكم الخط.
اختر النقل المباشر فقط عندما تثبت الحاوية أنها مستقرة تمامًا ضمن سرعات الإخراج المستهدفة.
تكون قوة خط الإنتاج بقدر قوة نقاطه الانتقالية. يعد ضمان تفاوتات النقل السلس بين المحطات أمرًا إلزاميًا. يجب أن تنتقل الزجاجات من محطة التعبئة إلى السدادة دون أن تتكدس. يجب عليهم الانتقال إلى معدات وضع العلامات وتعبئة العلب بسلاسة. لا يمكنك الاعتماد على تعديلات المشغل المخصصة وغير القابلة للتكرار لإصلاح عمليات التسليم الضعيفة. يجب أن تتميز قضبان التوجيه والعجلات النجمية ومسامير التوقيت بمواضع دقيقة ومقفلة. يؤدي هذا إلى التخلص من الأخطاء البشرية ويضمن تدفقًا ثابتًا للحاويات عبر المخطط بأكمله.
تبدو التصاميم النظرية خالية من العيوب على الشاشة. ومع ذلك، لا يجب عليك أبدًا توقيع عقود المعدات بناءً على نماذج CAD النظرية فقط. لا يمكن لعمليات المحاكاة الافتراضية التنبؤ بمشاكل الاحتكاك البسيطة أو تراكم الكهرباء الساكنة. يجب عليك المطالبة بإجراء اختبار مادي لمواد التعبئة والتغليف الخاصة بك. إرسال عينات الإنتاج الفعلية إلى الشركة المصنعة. رفض أي ضمانات مقدمة دون التحقق التجريبي. يخفف هذا الموقف الصارم من مخاطر التنفيذ ويجبر البائع على إثبات ادعاءاته الهندسية.
استخدم فرق تكامل OEM لإجراء دراسات شاملة للقدرات. يتيح الاشتراك في خدمات خطوط التعبئة المخصصة للمهندسين تحديد الروابط الضعيفة في تصميم الحاوية الخاصة بك مبكرًا. قد يكتشفون أن عنق الزجاجة الخاص بك يتطلب فوهة غوص أطول قليلاً. قد يقترحون تعديل الأدوات الآلية قبل مرحلة البناء. يمنع هذا التعاون الاستباقي إجراء عمليات تحديث مكلفة لاحقًا. إنه يضمن أن التصميم النهائي للماكينة يعكس بشكل مثالي متطلباتك التشغيلية المحددة.
FAT الصارم هو شبكة الأمان النهائية الخاصة بك. يجب عليك وضع افتراضات ملموسة وشفافة لهذا الاختبار في عقدك الأولي. حدد الحجم الدقيق للزجاجات والأغطية المطلوبة للاختبار. لا تقبل العدو السريع لمدة عشر دقائق. قم بتفويض التشغيل المستمر لعدة ساعات لإثبات صحة OEE. تضمن هذه المدة الممتدة أن تتعامل المعدات مع التباين الطبيعي الموجود في مجموعات التغليف القياسية. إذا انحشر الجهاز أثناء عملية FAT، فيجب على البائع حل المشكلة قبل الشحن.
إن تحديد خط إنتاج موثوق به لا يعني شراء آلات فردية. يتطلب الأمر معالجة الزجاجة والغطاء والسائل والمعدات كنظام واحد مترابط. يتكرر الفشل في أحد المكونات بسرعة خلال العملية بأكملها. يجب عليك احترام فيزياء ديناميكيات السوائل وحقائق الفروق البلاستيكية.
خطوتك التالية المباشرة هي تأمين تصميمات التغليف الخاصة بك بالكامل. لا تقم بتغيير قوالب الزجاجات في منتصف المشروع. اطلب مراجعة هندسية رسمية للتوافق من الموردين المدرجين في القائمة المختصرة. قم بتنفيذ هذه المراجعة قبل الانتقال إلى مرحلة التفاوض النهائية على التسعير. ويضمن لك هذا التسلسل المنطقي شراء نظام قادر على تقديم إنتاج مربح وغير متقطع لسنوات.
ج: تجنب إرسال عينات مكونة من رقم واحد. نوصي بتوفير آلاف الزجاجات والأغطية من مجموعات تصنيع متعددة. غالبًا ما يستخدم الموردون قوالب مختلفة. تكشف أحجام العينات الكبيرة هذه الاختلافات الطبيعية في الأدوات، مما يضمن أن الماكينة تتعامل مع تفاوتات الإنتاج في العالم الحقيقي بشكل مثالي.
ج: يؤدي تغيير الموردين إلى تغيير درجة الخيط وصلابة المواد. يجب عليك التأكيد على أنظمة التغيير المرنة التي لا تحتاج إلى أدوات أثناء عملية الشراء الأولية. يتطلب المورد الجديد إعادة تحديد معلمات المعدات الخاصة بك. ستحتاج إلى ضبط إعدادات عزم الدوران وقضبان التوجيه وأعماق الفوهة لتتوافق مع المواصفات الجديدة.
ج: يتفاعل الفارزون بشكل مباشر مع تشطيبات الغطاء. تعمل آلات الفرز الاهتزازية على إرجاع الأغطية، بينما تقوم آلات الفرز بالطرد المركزي بتدويرها. تتطلب الأغطية الرقيقة أو شديدة اللمعان طلاءات محددة للوعاء أو زوايا معالجة لطيفة. يؤدي الفشل في مطابقة جهاز الفرز مع مادة الغطاء إلى جرجر شديد وأضرار جمالية قبل التطبيق.
