 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-04 المنشأ:محرر الموقع


يمثل فشل ختم الأنبوب أكثر من مجرد إزعاج ميكانيكي بسيط. ستخسر إيرادات مهمة في كل مرة يتسرب فيها الأنبوب على الخط أو أثناء النقل. تؤدي الأختام غير الموثوقة إلى ارتفاع معدلات الخردة، واسترداد المبالغ المدفوعة للبيع بالتجزئة، وانتهاك سلامة المنتج، وإلحاق أضرار جسيمة بالعلامة التجارية.
يجب علينا أن نواجه واقع الإنتاج اليومي. حتى خطوط الإنتاج عالية المستوى تعاني من الانحراف بمرور الوقت. تساهم العوامل البيئية، والاختلافات الدقيقة في مجموعة المواد، وعدم اتساق المشغل، في معدلات الفشل المفاجئ.
يوفر هذا الدليل لمديري المصانع ومهندسي التعبئة والتغليف قائمة مرجعية تشخيصية منظمة. سوف تتعلم كيفية تحديد الأسباب الجذرية الدقيقة للتسربات على الأرض. نحن نضع معايير واضحة تساعدك على تحديد الوقت المناسب لمعايرة المعدات الموجودة ومتى تكون الترقية منطقية.
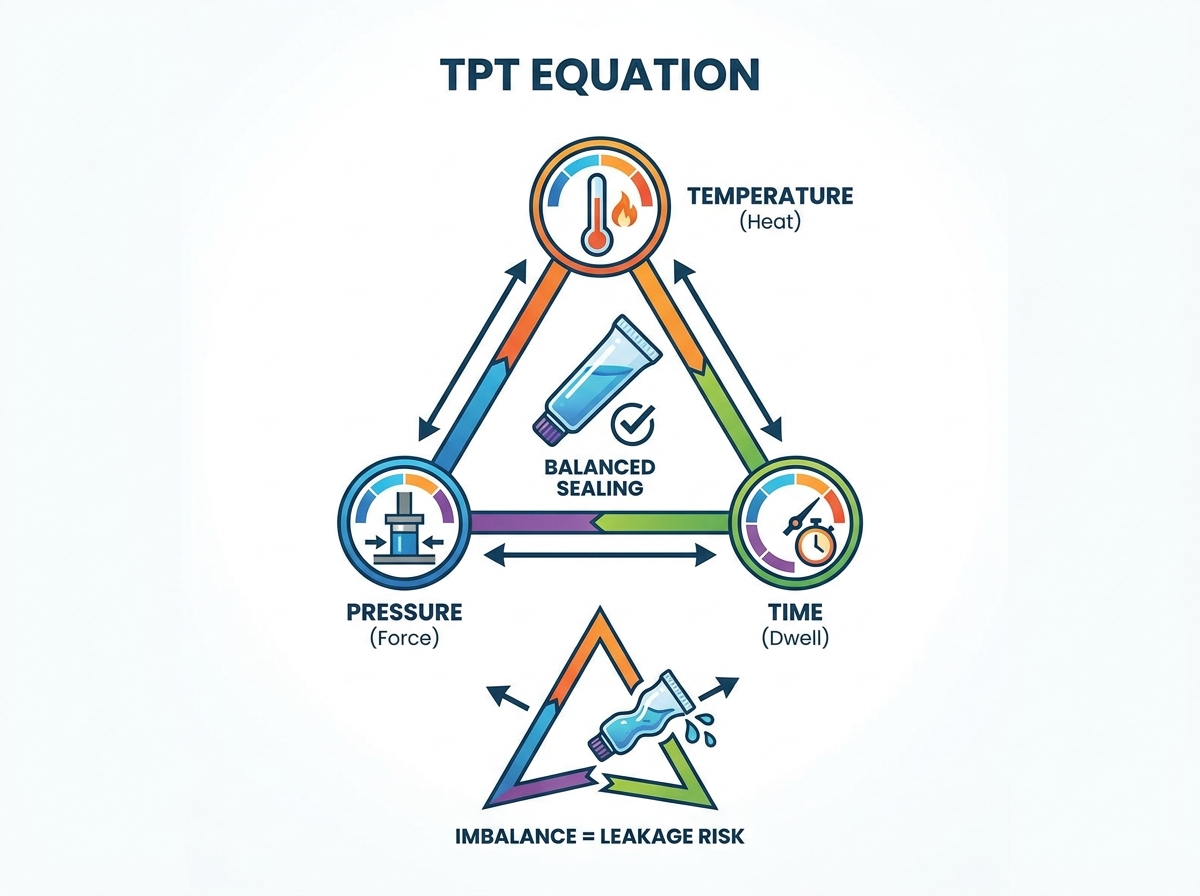
تنبع معظم تسربات ختم الذيل من خلل في معادلة درجة الحرارة والضغط والوقت (TPT) أو عدم تطابق أساسي بين مادة الأنبوب وتقنية الختم.
تعمل عملية التدقيق المنظمة "Detect-Prevent-Correct" (DPC) على تقليل وقت التوقف عن العمل التشخيصي وتوحيد استجابات المشغل.
غالبًا ما تكافح المعدات القديمة للحفاظ على التفاوتات الصارمة المطلوبة للأنابيب الخشبية الحديثة، مما يجعل تقييم طرق ختم الأنابيب البديلة خطوة ضرورية لعمليات القياس.
يتطلب الارتقاء إلى التقنيات المتقدمة الموازنة بين النفقات الرأسمالية الأولية ومكاسب الفعالية الإجمالية للمعدات على المدى الطويل وانخفاض الخردة.
يجب على المشغلين التعامل مع الأعراض البصرية كقرائن تشخيصية. نادرًا ما يحدث الختم الفاشل بشكل عشوائي. إنه يترك الأدلة المادية وراءه. يمكنك قراءة هذا الدليل لتحديد المعلمة الميكانيكية التي انحرفت عن المواصفات بالضبط. يبدأ تنفيذ منهجية "الكشف والمنع والتصحيح" (DPC) هنا على الخط.
وفيما يلي العيوب البصرية الأربعة الأكثر شيوعا. نحن نحدد ما يخبرك به كل عرض حول إعدادات جهازك.
علامات الحروق أو البثور: يبدو هذا العيب مثل حرق بني أو فقاعات على السطح البلاستيكي. يشير إلى الحرارة المفرطة أو فترة بقاء طويلة. يتحلل البوليمر البلاستيكي بدلاً من ذوبانه بشكل نظيف. يشير هذا العرض غالبًا إلى الضوابط الحرارية القديمة على المعدات القديمة. تفشل منظمات الحرارة القديمة في تنظيم ارتفاع درجات الحرارة بشكل فعال.
الأختام غير الكاملة أو 'الباردة' (سهلة التقشير): يمكن للمشغلين بسهولة تفكيك هذه الأختام يدويًا. الطبقات الداخلية لم تترابط أبدًا. يشير هذا إلى عدم كفاية درجة الحرارة أو عدم كفاية ضغط الفك. ويحدث ذلك أيضًا إذا تجاوزت سرعات الخط قدرة الاسترداد الحراري للجهاز. يبرد عنصر التسخين بسرعة كبيرة بين الدورات.
تجعيد غير متماثل أو متجعد: ستشاهد خطوطًا غير متساوية أو بلاستيكًا مطويًا في منطقة التجعيد. يشير هذا إلى مشكلة محاذاة ميكانيكية وليست مشكلة حرارية. وعادة ما ينبع من آليات توجيه الأنبوب غير المناسبة. كما أن استخدام الأكواب البالية أو ضغط الفك غير المتساوي يسبب التجاعيد. يتم تثبيت الفكين بشكل غير متساوٍ، مما يؤدي إلى إخراج المادة من شكلها.
المنتج محاصر في الختم (التلوث): ستلاحظ وجود سائل أو معجون عالق داخل الحافة المغلقة. غالبًا ما يؤدي الإفراط في ملء الأنبوب إلى حدوث ذلك. كما أن ارتفاع الفوهة غير المناسب أو آلية مكافحة التنقيط الفاشلة يؤدي أيضًا إلى ترك بقايا المنتج على الجدران الداخلية. يفشل الختم الحراري التقليدي على الفور إذا قام المنتج بتلويث منطقة الختم. يمنع الزيت أو الماء البوليمرات من الاندماج.
قم بتدريب مشغلي الخطوط لديك على التعرف على هذه العيوب الدقيقة. يجب عليهم إيقاف الخط فورًا عند ظهورها. التخمين في التعديلات لا يؤدي إلا إلى زيادة النفايات الخردة.
بمجرد تحديد الأعراض البصرية، يجب عليك تدقيق الجهاز بشكل منهجي. الحديثة على التفاعل الدقيق بين عدة آليات. تعتمد لا يمكنك ضبط متغير واحد دون التأثير على المتغيرات الأخرى. آلات تعبئة وختم الأنابيب
يتطلب كل ختم حراري ناجح التوازن داخل مثلث درجة الحرارة والضغط والوقت (TPT). إذا قمت بخفض درجة الحرارة، فيجب عليك عادة زيادة وقت السكون أو الضغط لتحقيق نفس الرابطة. يجب عليك تدقيق هذه المعلمات الثلاثة الهامة بشكل منهجي.
أولاً، التحقق من درجة الحرارة الفعلية على سطح الفك باستخدام البيرومتر الخارجي. لا تثق فقط بالقراءات الرقمية الموجودة على لوحة التحكم. ثانياً، قم بقياس الضغط الذي تمارسه الأسطوانات الهوائية. أخيرًا، تحقق من وقت المكوث. وقت المكوث هو الجزء الدقيق من الثانية التي يظل فيها الفكان مغلقين. تأكد من مطابقتها لمواصفات الشركة المصنعة للمادة.
تتجاهل العديد من المرافق دورة التبريد. وهذا خطأ شائع. تقوم مرحلة التبريد بضبط الذاكرة البلاستيكية. إذا قمت بتحرير الأنبوب قبل أن يتصلب البوليمر، فسوف يلتوي الختم أو ينفتح تحت الضغط.
يجب عليك التحقق من حلقة التبريد بأكملها. تحقق من معدلات تدفق المياه من خلال كتلة التبريد. تحقق من بقاء درجات حرارة المبرد ثابتة خلال أشهر الصيف الذروة. تأكد من أن فكي التبريد يتصلان بشكل كامل ومسطح بذيل الأنبوب الساخن.
الأجزاء المستهلكة تتحلل ببطء. غالبًا ما يقوم المشغلون بالتعويض عن طريق زيادة الحرارة أو الضغط، مما يخفي المشكلة الحقيقية. قم بإجراء قائمة المراجعة المصغرة هذه أسبوعيًا:
فحص عناصر التسخين للمناطق الباردة باستخدام الكاميرا الحرارية.
تحقق من دقة المزدوجات الحرارية عن طريق معايرتها مقابل مسبار خارجي معتمد.
تقييم انخفاض ضغط الاسطوانة الهوائية. استمع لتسرب الهواء حول الصمامات.
افحص طبقات السيليكون أو التيفلون الموجودة على فكي الختم للتأكد من عدم وجود تمزقات أو تراكم.
تعتمد إعادة المعايرة اليدوية بشكل كبير على مهارة المشغل. يمتلك بعض المشغلين "إحساسًا" بالجهاز. ومع ذلك، فإن هذه المعرفة القبلية تضر بالاتساق على المدى الطويل. إذا كانت إعادة المعايرة مطلوبة يوميًا، فإن المعدات تفتقر إلى الاستقرار اللازم لإنتاج موثوق. التغيير والتبديل المستمر يعني أن خطوط الأساس الميكانيكية قد انحرفت عن الإصلاح.
في بعض الأحيان تعمل الآلة بشكل مثالي. المشكلة تكمن في المواد. لا يمكنك فرض طريقة غير متوافقة لإغلاق مادة معقدة بشكل مثالي. يصبح تقييم البديلة طرق إغلاق الأنبوب ضروريًا عندما تتغير مواصفات التغليف الخاصة بك.
تمتص المواد المختلفة الحرارة بشكل مختلف. تتصرف الشرائح بشكل مختلف عن البلاستيك أحادي الطبقة. يجب عليك محاذاة أجهزتك مع العبوة الخاصة بك.
مصفوفة رسم الخرائط من المواد إلى التكنولوجيا
مادة الأنبوب | تكنولوجيا الختم الأمثل | المخاطر والتحديات المعروفة |
|---|---|---|
طبقة أحادية PE (البولي إيثيلين) | ختم الهواء الساخن | عرضة للتقرحات إذا كان تدفق الهواء بطيئًا جدًا. |
PBL (صفح الحاجز البلاستيكي) | الهواء الساخن أو بالموجات فوق الصوتية | يتطلب التحكم الدقيق في درجة الحرارة لمنع التصفيح. |
ABL (صفائح حاجز الألومنيوم) | عالية التردد / الفكين الساخنة | يمكن أن تؤدي الحرارة المشعة إلى إتلاف المطبوعات التجميلية الخارجية بسهولة. |
الألومنيوم النقي | الطية والتجعيد الميكانيكية | التعب المعدني. لا يمكن أن تكون مختومة بالحرارة. |
يمثل ختم الهواء الساخن معيار الصناعة لمعظم المواد البلاستيكية أحادية الطبقة. يعتمد على تسخين الفوهة الداخلية. يؤدي انفجار الهواء الساخن إلى إذابة الجزء الداخلي من الأنبوب قبل أن يغلقه الفك مباشرة. هذه الطريقة فعالة للغاية ولكنها حساسة للغاية لدرجة الحرارة المحيطة. يتطلب التحكم الدقيق في تدفق الهواء. في حالة تقلب رطوبة المصنع أو درجة الحرارة، يجب عليك ضبط ضغط الهواء.
تقدم الفكوك الساخنة نهجًا أكثر تقليدية. يتم تسخين الفكوك المعدنية الصلبة والضغط مباشرة على الجزء الخارجي من الأنبوب. تنتقل الحرارة عبر جدار الأنبوب لإذابة الطبقة الداخلية. ومع ذلك، فإن هذه الحرارة المشعة تحمل خطرا كبيرا. يمكن أن يؤدي بسهولة إلى إتلاف التركيبات الحساسة داخل الأنبوب. كما أنه يقوم بشكل روتيني بإذابة أو تشويه التشطيبات التجميلية على السطح الخارجي للأنبوب.
تعاني العديد من الشركات من ارتفاع مفاجئ في التسرب دون تغيير إعدادات أجهزتها. لماذا؟ لقد تحولوا إلى أنابيب مصقولة مستدامة أو أرق دون تحديث أجهزة الختم الخاصة بهم. تتميز المواد البلاستيكية الصديقة للبيئة بنوافذ ذوبان ضيقة للغاية. لا يمكن لنظام الفك الساخن القديم أن يتفاعل بسرعة كافية لإغلاق هذه الشرائح الحديثة بشكل نظيف. ويولد عدم التطابق هذا كميات هائلة من النفايات.
إذا كنت تكافح باستمرار عدم تطابق المواد وتلوث المنتج، فقد تكون الطرق الحرارية القياسية قديمة بالنسبة لخطك. لقد حان الوقت للنظر في البدائل المتقدمة. تعمل آلة تعبئة الأنبوب بالموجات فوق الصوتية على حل العديد من المشكلات المستمرة الموجودة في العبوات التقليدية.
يجب عليك تأطير هذه الترقية كحل لمشاكل محددة عالية المخاطر. هل تملأ منتجات شديدة اللزوجة مثل المراهم السميكة أو الكريمات الثقيلة؟ غالبًا ما تلتصق هذه السوائل على طول الفوهة وتلوث منطقة الختم. هل تقومون بمعالجة التركيبات الحساسة للحرارة مثل مستحضرات التجميل أو المستحضرات الصيدلانية النشطة؟ يمكن للفكوك الساخنة أن تحلل هذه المركبات. إذا أجبت بنعم على هذه الأسئلة، تصبح تكنولوجيا الموجات فوق الصوتية جذابة للغاية.
يتجاهل اللحام بالموجات فوق الصوتية تمامًا حدود مثلث TPT التقليدية. لا يستخدم الحرارة المشعة الخارجية. وبدلاً من ذلك، فإنه يولد الحرارة عبر الاحتكاك الجزيئي عالي التردد مباشرة داخل منطقة الختم. تهتز الأداة الصوتية (البوق) على السندان آلاف المرات في الثانية.
يؤدي هذا الاحتكاك الداخلي إلى إذابة الطبقات البلاستيكية معًا في أجزاء من الثانية. نظرًا لأنه يهتز بشدة، فإنه يدفع في الواقع الملوثات الخارجية مثل المعاجين أو الزيوت خارج منطقة الختم قبل الصمامات البلاستيكية. علاوة على ذلك، فهي لا تتطلب أي وقت للإحماء على الإطلاق. يمكنك تشغيله، ويعمل على الفور.
عند تقييم قابلية التوسع، انظر إلى التأثير على سرعة الخط الإجمالية. آلات الموجات فوق الصوتية تغلق بشكل أسرع بكثير من وحدات الهواء الساخن لأنها تقضي على أوقات الاسترداد الحراري. ينخفض استهلاك الطاقة بشكل ملحوظ نظرًا لعدم الحفاظ على العناصر الساخنة باستمرار. والأهم من ذلك، أن تقليل الخردة يعزز هوامش ربحك بشكل مباشر. تبدو الأختام الخارجية النظيفة والباردة أفضل على أرفف البيع بالتجزئة.
يجب عليك الاعتراف بالمخاطر قبل الترقية. تحمل المعدات المتطورة علاوة ملحوظة في التكلفة الأولية. وعلاوة على ذلك، تتطلب أنظمة الموجات فوق الصوتية أدوات محددة. أنت بحاجة إلى قرون وسندانات مخصصة لأقطار الأنابيب المختلفة. إذا كانت منشأتك تقوم بتشغيل 15 أنبوبًا بأحجام مختلفة يوميًا، فإن تكاليف التغيير ومخزون الأدوات تتطلب حسابًا دقيقًا لعائد الاستثمار. قم بتقييم حجم الإنتاج الخاص بك بعناية قبل الالتزام.
إصلاح الآلة يمثل نصف المعركة فقط. يجب أن تثبت أن الإصلاح يستمر على مدى آلاف الدورات. يمنع برنامج التحقق الموحد الانجرافات الصغيرة من أن تصبح عمليات سحب ضخمة. يجب أن يتحول ضمان الجودة من التخمين التفاعلي إلى الاختبار الاستباقي.
يجب عليك تفصيل اختبارات الامتثال القياسية لتنفيذها على الأرض. تفشل الفحوصات البصرية وحدها في اكتشاف التسريبات الدقيقة. قم بتنفيذ هذه الاختبارات البدنية:
اختبار تسرب الغرفة المفرغة: غمر الأنابيب المغلقة في غرفة مفرغة مملوءة بالماء. ارسم فراغًا. إذا خرجت الفقاعات من الذيل، فهذا يعني أن لديك تسربًا صغيرًا. هذا هو اختبار الأرضية الأكثر موثوقية المتاح.
اختبار ضغط الانفجار: قم بحقن الهواء المضغوط في الأنبوب حتى ينفجر. يجب أن يتمزق جسم الأنبوب قبل أن يفسح ختم الذيل الطريق. إذا انقسم الختم أولاً، فإن قوة رابطك ضعيفة جدًا.
اختبارات التقشير اليدوية: اقطع شريطًا من الختم وافصله عن بعضه. يجب أن يتمدد البلاستيك ويتمزق بدلًا من أن يتقشر بشكل نظيف.
سجل معلمات الدفعة الخاصة بك بجد. لاحظ درجة الحرارة والضغط وسرعة الخط الدقيقة لكل تشغيل. تُظهر إمكانية التتبع قيمتها أثناء التحقيق في الفشل. يقوم تسجيل البيانات بعزل ما إذا كان التسرب ناتجًا عن الانجراف البطيء للآلة على مدار أسبوع أو عن مجموعة سيئة من الأنابيب الفارغة من المورد الخاص بك. بدون البيانات، سوف يلوم الموردون دائمًا معداتك.
ابتعد عن "المعرفة القبلية". قم بتوثيق كل إعداد في إجراءات التشغيل القياسية (SOPs). وضع عتبات صارمة للتعديلات. على سبيل المثال، يمكن للمشغل ضبط ضغط الهواء بمقدار 5 رطل لكل بوصة مربعة. إذا فشل ذلك في حل المشكلة، فيجب عليهم التوقف. لا يمكنهم الاستمرار في تحويل الأوجه. ضع قواعد واضحة تحدد بالضبط متى يجب على المشغل إيقاف الخط والاتصال بالصيانة للتدخل.
يعد حل التسريبات غير المتوقعة عملية متميزة ذات مسارين. يجب أن تبدأ بمعايرة صارمة لأجهزتك الحالية. إذا فشلت التعديلات الدقيقة في توفير الاستقرار، فيجب عليك التفكير في الاستبدال الاستراتيجي. لا تتمسك بالتكنولوجيا القديمة إذا لم تعد تتماشى مع أهداف الإنتاج الحديثة الخاصة بك.
إجراءات الخطوة التالية:
قم بإجراء تدقيق DPC المرئي والميكانيكي في نوبة الإنتاج التالية.
قم بمعايرة مثلث TPT باستخدام أدوات قياس خارجية، وليس فقط قراءات اللوحة.
قم بإعداد قائمة بمواد الأنبوب الحالية لتحديد أي حالات عدم تطابق مع أجهزة الختم الخاصة بك.
قم بتنزيل ورقة المواصفات الفنية لتقييم خيارات الموجات فوق الصوتية إذا كنت تعاني من تلوث المنتج.
ج: تنتج التسربات الصغيرة دائمًا عن البقع الباردة في عناصر التسخين أو عن اختلال طفيف في الضغط في فكوك الغلق. حتى الفجوة المجهرية في محاذاة الفك تسمح بتكوين قناة صغيرة في البلاستيك المنصهر، مما يخلق مسار تسرب غير مرئي.
ج: يجب عليك التحقق من صحة معلمات الختم في بداية كل نوبة وبعد التغيير مباشرة. بالإضافة إلى ذلك، قم بإجراء اختبار فاصل دوري، مثل فحص غرفة التفريغ كل ساعتين، لضمان الامتثال لمعايير الجودة الصارمة للصناعة.
ج: لا. تعتمد تقنية الموجات فوق الصوتية على الاحتكاك الجزيئي لإذابة البوليمرات. وهي مصممة في المقام الأول للمواد البلاستيكية والهياكل الخشبية. لا يمكن لحام الأنابيب المعدنية النقية بهذه الطريقة؛ أنها تتطلب طرق ختم ميكانيكية تقليدية قابلة للطي والتجعيد.
