 العربية


تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-14 المنشأ:محرر الموقع


تعمل تجربة الآلة كإثبات نهائي للمفهوم قبل نشر CapEx بشكل كبير أو التزامات الاستعانة بمصادر خارجية طويلة المدى. تستثمر الشركات ميزانيات ضخمة في هذه التقييمات. إنهم يتوقعون التحقق الواضح والموضوعي من أداء المعدات وصلاحية الإنتاج. ومع ذلك، فإن الواقع غالباً ما لا يرقى إلى مستوى هذه التوقعات بسبب سهو بسيط.
نادرًا ما تنشأ معظم حالات تأخير المحاكمات وأعطال الماكينات الملحوظة عن أخطاء ميكانيكية فعلية. وبدلاً من ذلك، فهي تنبع من تناقضات لم يتم التحقق منها بين عينات الأنابيب الفارغة المادية، ومواصفات الأعمال الفنية الرقمية، ومتطلبات أجهزة استشعار الآلة. تعمل هذه النقاط العمياء على تحويل تمارين التحقق بسرعة إلى جلسات فوضوية لاستكشاف الأخطاء وإصلاحها. يقضي المهندسون ساعات في تشخيص عيوب المواد بدلاً من اختبار حدود المعدات.
يجب علينا إصلاح هذا النهج. توفر هذه المقالة إطارًا صارمًا للتحقق قبل المحاكمة. سوف تتعلم كيفية الاستعداد بشكل صحيح، مما يضمن أن تجربتك تتحقق بدقة من قدرة الماكينة بدلاً من مواجهة الأخطاء الأساسية في المواد والتصميم. يضمن الإعداد المناسب أن ينتج عن تقييمك بيانات يمكن الاعتماد عليها لاتخاذ قرارات شراء ذكية.
يجب أن تتم مواءمة تسجيل المستشعر البصري (علامات العين) ومناطق الختم غير المطبوعة رياضيًا مع إمكانيات فهرسة الماكينة قبل طباعة العينات التجريبية المادية.
تحدد مواصفات الأنبوب الفيزيائي - خاصة تركيبة المواد وسمك الجدار - ما إذا كان الختم الحراري أو بالموجات فوق الصوتية سيؤدي إلى قوة انفجار متوافقة.
تتطلب التجربة الناجحة تحديد معايير الاستمرار/عدم الاستخدام الموضوعية، بما في ذلك تفاوتات الدقة الحجمية، ومقاييس سلامة الختم، والحدود الجمالية لتشويه التجعيد.
يعد توثيق الفروق المادية أثناء التجربة أمرًا بالغ الأهمية لوضع اللمسات الأخيرة على تكوين المعدات على نطاق الإنتاج.
تبدو العروض الرقمية ثلاثية الأبعاد خالية من العيوب على شاشات الكمبيوتر الحديثة. إنهم يتجاهلون تمامًا الحقائق المادية المتمثلة في العقص والختم والذاكرة المادية. عندما يلتقي العمل الفني الرقمي بفك الختم المادي، فإن الواقع يظهر بسرعة. كثيرًا ما ينسى مصممو الجرافيك كيف تتشوه الأنابيب البلاستيكية تحت الضغط العالي. يضعون نصًا معقدًا مباشرة فوق الخطوط المطوية. هذه الفجوة الرقمية إلى المادية تدمر التجارب حتى قبل أن تبدأ. يجب علينا سد هذه الفجوة من خلال فرض قيود هندسية صارمة على ملفات الأعمال الفنية الإبداعية قبل طباعة العينات المادية.
عينات الأنبوب غير الصحيحة تدمر بشكل روتيني التجارب المثالية. على سبيل المثال، يتصرف سمك الجدار غير المطابق للمواصفات بشكل غير متوقع في ظل التسخين السريع. هذا التناقض يجعل عالية الجودة آلات تعبئة وختم الأنابيب تبدو معيبة بشكل أساسي. يلقي المقيِّمون اللوم عن طريق الخطأ على المعدات. السبب الحقيقي هو المادة غير المتوافقة التي تمتص الحرارة بشكل غير متساو. قرارات الشراء المعيبة تتبع حتما هذه السلبيات الكاذبة. يرفض المشترون الآلات القادرة ويختارون خيارات أقل جودة، غير مدركين أنهم اعتمدوا قرارهم على مدخلات عينة سيئة.
يؤدي إيقاف تجربة الآلة إلى استنزاف ميزانيات الشركات بسرعة لا تصدق. تقف فرق الهندسة الفنية خاملة أثناء التحقيق في المشكلة. يجب عليك إعادة طلب الأنابيب الفارغة المخصصة بسرعة من المورد الخاص بك. يؤدي التصنيع السريع ورسوم الشحن بين عشية وضحاها إلى تفاقم الخسارة المالية. علاوة على ذلك، فإن إعادة جدولة النسخة التجريبية تؤدي إلى خروج الجداول الزمنية للمشروع بالكامل عن المسار الصحيح. تؤدي التجارب المتأخرة إلى تأجيل مواعيد إطلاق المنتج، مما يكلف العلامات التجارية حصة سوقية قيمة. يؤدي التحقق المناسب من صحة ما قبل المحاكمة إلى القضاء على عمليات استنزاف الموارد الضخمة هذه تمامًا.
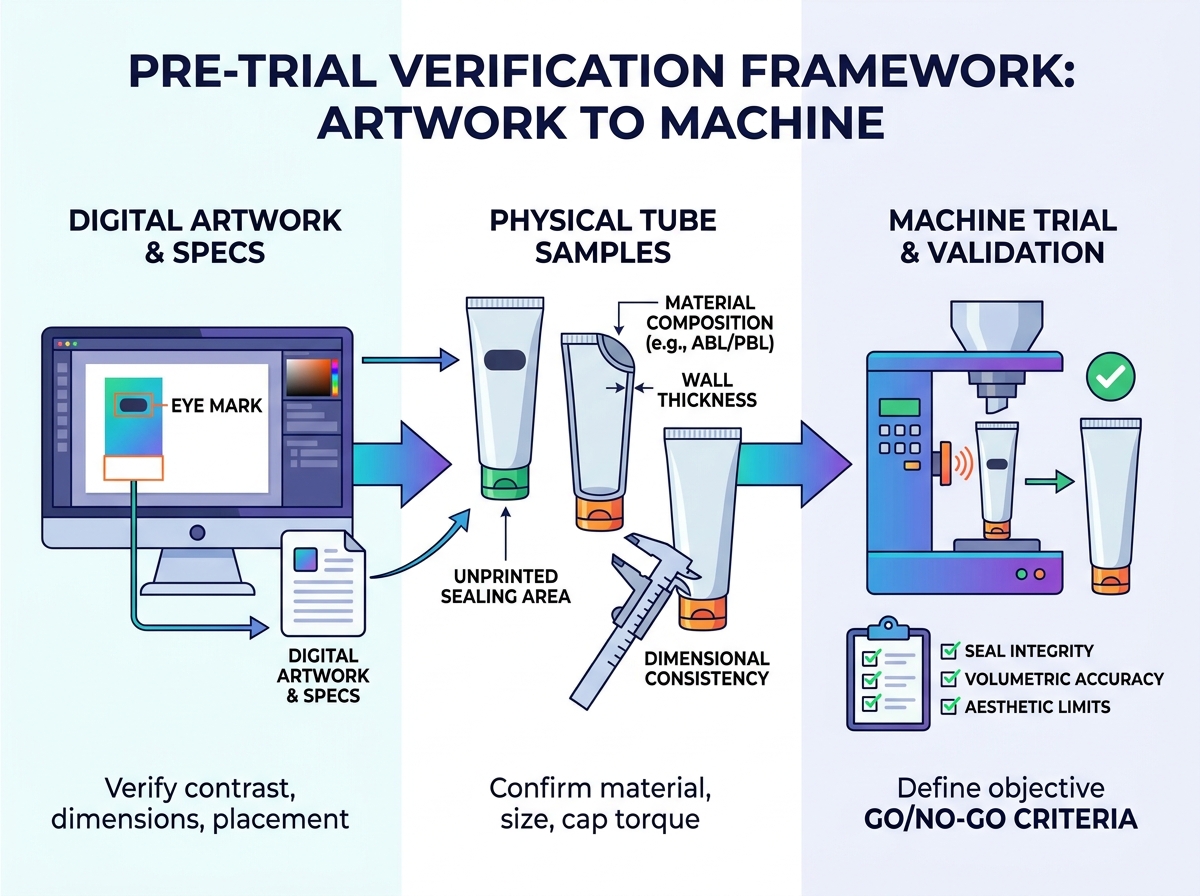
تتطلب أجهزة الاستشعار الكهروضوئية القياسية دقة مطلقة لفهرسة الأنابيب بشكل صحيح. يجب عليك تحديد متطلبات التباين الدقيقة في وقت مبكر من مرحلة التصميم. يبلغ عرض علامة العين المتوافقة مع معايير الصناعة 2 مم على الأقل وطولها 5 مم. ضعه بشكل استراتيجي على قاعدة الأنبوب لاكتشاف دقيق للمستشعر البصري. الأحبار المعدنية شديدة الانعكاس تسبب مشاكل خطيرة في القراءة. إنها ترتد الضوء بشكل غير منتظم، مما يؤدي إلى عمى أجهزة الاستشعار القياسية. استخدم دائمًا الألوان غير اللامعة والداكنة مثل الأسود أو الأزرق الداكن على خلفية فاتحة. يؤدي هذا إلى إنشاء التباين الصارخ اللازم للفهرسة الآلية عالية السرعة.
يجب عليك إنشاء مساحة فارغة إلزامية في ذيل كل أنبوب. الحبر الموجود في منطقة الختم يضر بشكل فعال بالترابط الجزيئي. تتداخل الأصباغ الكيميائية مع ذوبان البلاستيك. تنطبق هذه القاعدة الأساسية سواء كنت تستخدم أنظمة الهواء الساخن التقليدية أو معدات تعبئة الأنابيب بالموجات فوق الصوتية المتقدمة . تضمن المناطق النظيفة غير المطبوعة سلامة الختم الأصلي. إذا تسربت الرسومات إلى منطقة الغلق، فسوف تواجه تسربات دقيقة أثناء اختبار الاندفاع. قم دائمًا بتوجيه الطابعة الخاصة بك لترك منطقة خالية من الحد الأدنى خالية من الورنيش والحبر.
يؤدي ضغط الختم إلى تشويه العمل الفني بعنف. احتفظ بجميع أنواع الطباعة المهمة بعيدًا عن منطقة العقص. الشعارات الموضوعة بالقرب من الأعلى سوف تتمدد وتتشقق بشكل لا يمكن السيطرة عليه. الحرارة العالية والضغط الشديد تشوه عناصر التصميم المطبوعة بشكل دائم. قم بتعيين حدود واضحة للأبعاد في ملفات خط القالب الخاص بك لمنع عدم وضوحها. القاعدة الأساسية الجيدة هي الاحتفاظ بالرموز الشريطية وأرقام الدُفعات والشعارات على بعد 15 مم على الأقل من خط الختم النهائي. وهذا يحمي جماليات العلامة التجارية أثناء مرحلة الضغط العنيف.
استخدم اللون الأسود أو الأزرق الداكن الصلب لعلامة عين التسجيل.
تأكد من وجود منطقة غير مطبوعة بدقة 15 مم في نهاية الذيل المفتوح.
تجنب الطلاء اللامع للأشعة فوق البنفسجية في منطقة الختم المخصصة.
احتفظ بالنص التنظيمي تحت خط التجعيد المتوقع.
اختبر نسخة مطبوعة رقمية صغيرة قبل طلب دفعات تجريبية كاملة.
يجب عليك تحديد الوثائق المطلوبة لتكوين الأنبوب الخاص بك قبل التجربة. حدد بوضوح ما إذا كنت تستخدم طبقة PE أحادية الطبقة، أو صفائح حاجز الألومنيوم (ABL)، أو صفائح حاجز الألومنيوم (PBL) ذات البثق المشترك. يحدد نوع المادة بشكل مباشر اختيارك لتقنية الختم. يتطلب الألومنيوم بشكل صارم الطي الميكانيكي والعقص. تتطلب الهياكل البلاستيكية المصفحة أو الصلبة اللحام بالحرارة أو بالموجات فوق الصوتية. إن مطابقة المادة الخاطئة مع فك الختم الخاطئ يضمن فشل التجربة. قم بمراجعة ورقة مواصفات المواد مع بائع الماكينات الخاص بك على الفور.
تركيب المواد مقابل مصفوفة تكنولوجيا الختم
نوع مادة الأنبوب | تكنولوجيا الختم الموصى بها | نقاط الضعف الشائعة أثناء المحاكمات |
|---|---|---|
طبقة أحادية PE (البولي إيثيلين) | الهواء الساخن / الختم الحراري | عرضة لترقق الجدار إذا كان وقت الحرارة طويلاً. |
الألومنيوم (المعدن) | الطي والتجعيد الميكانيكي | تعب المعدن وتشققه إذا تم طيه بشكل غير صحيح. |
ABL (صفائح حاجز الألومنيوم) | عالية التردد أو الهواء الساخن | يمكن أن تسبب حواف الرقائق المكشوفة حرقًا جماليًا. |
PBL (صفح الحاجز البلاستيكي) | بالموجات فوق الصوتية أو الهواء الساخن | التصفيح إذا ارتفع ملف تعريف درجة الحرارة. |
تباين الأبعاد يدمر التشغيل التجريبي المستمر. تحقق من أن الدفعة التجريبية الخاصة بك تتوافق تمامًا مع أبعاد الإنتاج الدقيقة. يجب أن يظل كل من القطر والطول موحدين للغاية عبر الدفعة بأكملها. يضمن هذا الاتساق أن أجزاء التحجيم، مثل كرات الصولجان والحاملات، تناسب الأنابيب تمامًا. حتى اختلاف المليمتر في القطر يتسبب في انحشار الأنابيب في دائرة الفهرسة. تؤدي الاختلافات الطفيفة في الطول إلى إرباك أعماق الغوص الخاصة بفوهة التعبئة. اطلب دائمًا تقرير فحص الأبعاد من المورد الخاص بك قبل الشحن.
تتطلب القبعات اهتمامًا صارمًا أثناء التحضير للمحاكمة. تأكد من أن الموردين لديك يقومون بضبط عزم الدوران مسبقًا وفقًا لمعايير الإنتاج الفعلية. تسمح الأغطية المشدودة بشكل صحيح بمعايرة المعدات بدقة. تتسبب الأغطية السائبة في دوران الأنبوب بشكل غير محكم في القرص أثناء الفهرسة. تعتمد فوهات التعبئة على قاعدة أنبوبية ثابتة لعمق الغوص الصحيح. تمنع الأعماق الدقيقة توتير المنتج وتمكن من النفخ النظيف في نهاية دورة التعبئة. التحقق من صحة أحجام الفتحات لتتناسب مع لزوجة منتج الاختبار.
عينة من خمسين أنبوبًا لا تثبت شيئًا على الإطلاق بشأن جاهزية الإنتاج. إنه يخلق سيناريو معقمًا وغير واقعي إلى حد كبير. أنت بحاجة إلى مجموعة ذات دلالة إحصائية لتقييم الأداء الفعلي. يتيح لك تشغيل من 500 إلى 1000 أنبوب قياس الفعالية الإجمالية الفعلية للمعدات (OEE). يكشف هذا التشغيل المطول عن عوائق تشغيلية حقيقية مع مرور الوقت، مثل انحراف الفك الحراري أو أخطاء توقيت الفهرسة. إنه يفصل الآلات الموثوقة عن المعدات التي تعمل بشكل جيد فقط أثناء عمليات الدفع القصيرة والخاضعة للإشراف الشديد.
يجب عليك تحديد اختبارات تجريبية محددة مطلوبة بعد المحاكمة. قم بإجراء اختبار انفجاري صارم لقياس مدى تحمل الضغط الداخلي. تطبيق بروتوكولات اختبار التسرب الفراغي، وغمر الأنابيب المغلقة في الماء تحت ضغط سلبي. قم بإجراء اختبار التقشير لتحليل قوة رابطة البوليمر بصريًا. تتحقق هذه الأساليب العلمية من ختمك وفقًا لمعايير الامتثال الصارمة للصناعة. عمليات التفتيش البصرية غير كافية. اعتمد بشكل كامل على الاختبارات الفيزيائية الموثقة للتأكد من أن الآلة نفذت لحامًا جزيئيًا لا تشوبه شائبة.
تفتقر العديد من العلامات التجارية إلى فرق هندسية داخلية متخصصة قادرة على مراجعة التجارب المعقدة. يؤدي استخدام خدمات آلات التعبئة والتغليف المخصصة لاختبار قبول المصنع (FAT) إلى حل هذه الثغرة الأمنية تمامًا. يقدم هؤلاء المحترفون عملية تحقق موضوعية للغاية من طرف ثالث. إنهم يترجمون بيانات التجارب الأولية إلى رؤى هندسية قابلة للتنفيذ. يكتشف الفنيون الخبراء التناقضات الدقيقة التي قد تفوتك. إنهم يتحدون بائع الآلات بشكل بناء، ويضمنون أن المعدات تلبي جميع المواصفات الوظيفية قبل التوقيع على مستندات القبول النهائية.
انظر بدقة إلى معايير النجاح المحددة مسبقًا. هل وصلت الآلة إلى معدل ختم خالٍ من العيوب أعلى من 99.5 بالمائة؟ هل حافظت على سرعة الإخراج المستهدفة طوال فترة تشغيل الـ 1000 أنبوب بالكامل؟ قم بتقييم هذه المقاييس بموضوعية دون انفعال. إذا كانت المعدات تتطلب التغيير والتبديل المستمر للحفاظ على الدقة، فإنها تفشل في تحقيق النتيجة الملائمة. يجب أن تثبت بيانات التجربة أن الجهاز يعمل بشكل مستقل ضمن التفاوتات المطلوبة.
غالبًا ما تشتمل التجارب الواقعية على وحدات SKU متعددة للأعمال الفنية. وقد تتضمن أيضًا أحجامًا مختلفة للأنابيب وأنماط القبعات. قم بتقييم الوقت الدقيق المطلوب لهذه التحولات. لاحظ أي أدوات أو أدوات خاصة يحتاجها المشغل. تفقد الآلة السريعة ميزتها إذا استغرق تغيير الحجم أربع ساعات. قم بقياس مدى سهولة تعامل البرنامج مع تغييرات الوصفة. تشير التغييرات السريعة التي لا تحتاج إلى أدوات إلى تصميم معدات حديث وقابل للتطوير بدرجة كبيرة.
يتطلب الانتقال من مرحلة التجربة إلى تنفيذ العقد انضباطًا شديدًا. قم بإنشاء قائمة مرجعية صارمة خطوة بخطوة لإضفاء الطابع الرسمي على القرار.
تحقق من أن جميع سجلات الدقة الحجمية تلبي تفاوتات التعبئة المطلوبة.
تأكد من أن جميع اختبارات الانفجار والفراغ اجتازت معايير الصناعة.
قم بتوثيق أي اختلافات طفيفة في المواد تمت ملاحظتها أثناء التشغيل.
تأكد من مراعاة جميع عوامل الخطر الموثقة في ورقة التصميم.
احصل على التوقيعات من قائد ضمان الجودة الخاص بك وبائع الآلات.
يضمن لك اتباع قائمة المراجعة هذه شراء المعدات التي أثبتت قدرتها على التعامل مع المواد المادية المحددة ومتطلبات الإنتاج الخاصة بك فقط.
إن التأكيد الدقيق قبل المحاكمة للأعمال الفنية والعينات المادية يحمي بشكل أساسي نزاهة عملية التقييم الخاصة بك. وبدون التحقق من علامات العين وتركيبات المواد وتفاوتات الأبعاد، فإنك تضيع الوقت في استكشاف أخطاء التوريد الأساسية وإصلاحها بدلاً من اختبار حدود الماكينات. حدد دائمًا معايير نجاح صارمة وموضوعية قبل بدء التجربة. ننصح صناع القرار بتفويض الموافقات على التوقيع على إثباتات الأنابيب المادية من كل من مورد التغليف وبائع الآلات. لا يمكنك تحديد موعد للتجربة الرسمية إلا بعد التأكد من أن كل معلمة فيزيائية تتوافق تمامًا مع مستشعر الماكينة ومتطلبات الختم.
ج: عادةً ما يكون معيار الصناعة لعلامة تسجيل الأنبوب بعرض 2 مم وطول 5 مم. يعد التباين العالي مع لون الخلفية أمرًا ضروريًا للغاية. يسمح هذا التباين المتميز لأجهزة الاستشعار الضوئية باكتشاف العلامة بشكل موثوق، مما يضمن الفهرسة الدقيقة والمحاذاة الدورانية قبل التعبئة والختم.
ج: يحدث التشقق بسبب التفاعل بين تغطية الحبر الثقيل والطلاءات اللامعة للأشعة فوق البنفسجية والضغط المادي لفك الختم. تعمل الحرارة الشديدة والضغط الميكانيكي على تمديد البوليمر. إذا استقرت الأحبار الهشة مباشرة على خط الختم، فإنها تنكسر وتتقشر على الفور.
ج: ليس دائما. تعمل أنظمة الهواء الساخن على ضخ الحرارة الخارجية إلى جدران الأنابيب، مما يتطلب إدارة حرارية دقيقة لتجنب حرق الأحبار الخارجية. تولد المواد المانعة للتسرب بالموجات فوق الصوتية احتكاكًا جزيئيًا داخليًا لإذابة البلاستيك، مما يحافظ على برودة الجزء الخارجي نسبيًا. كلاهما يتطلب مناطق مانعة للتسرب خالية من الحبر لضمان روابط جزيئية قوية.
ج: يجب عليك تقديم تقدير عملي يتراوح بين 1000 إلى 2000 أنبوبة فارغة لكل تنسيق. توفر هذه الكمية ما يكفي من المواد للإعداد الميكانيكي الأولي، والمعايرة الدقيقة، وتشغيل الإنتاج المستمر لاختبار OEE، ومخزن مؤقت مريح للطوارئ لاستكشاف الأخطاء وإصلاحها بشكل غير متوقع.
